
PPSU加工注意事项和完整注塑成型工艺参数,适配全系列PPSU树脂原料,分享成熟实操工艺方案
PPSU 材料作为高端特种无定形塑料,凭借优异的耐蒸汽灭菌、高韧性、耐化学腐蚀、耐高温等特性,在医疗器具、食品接触配件、实验室器材、流体设备零部件等领域得到广泛 PPSU 应用。很多注塑工厂拿到 PPSU 颗粒上机生产时,常常遇到各类成型难题:制品表面银丝气泡、脱模后隐性开裂、成品发黄变色、尺寸波动大、薄壁件充模困难等。
出现这类问题,很多时候并非 PPSU 原料本身品质问题,而是操作人员不熟悉 PPSU 聚亚苯基砜加工工艺,没有按照材质特性设置配套工艺,忽略了关键的加工管控要点。惠州市新岳新材料科技有限公司长期供应全系列 PPSU 塑胶,配套成型技术支持,结合不同牌号、不同结构产品的量产经验,梳理 PPSU 加工注意事项与一套完整注塑成型工艺参数,适配全系列 PPSU 树脂原料,供注塑工程师参考使用,减少试模成本、稳定量产良品率。
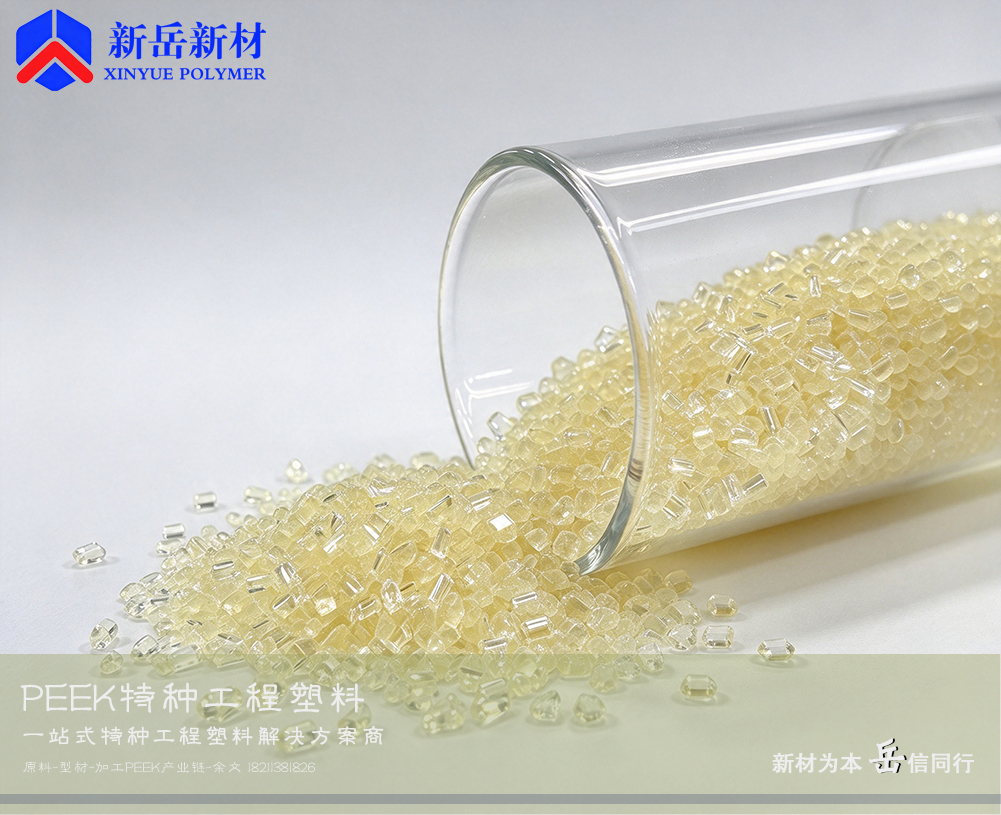
先从 PPSU 基础材质特性说起,这是理解整套工艺的前提。PPSU 塑料,也就是聚亚苯基砜,密度约 1.29g/cm³,大分子主链由苯环、醚键、砜基构成稳定结构,属于高耐热无定形材料,没有明显熔点,只有玻璃化转变温度,Tg 大约 220℃左右。这样的分子结构决定了它的优势:耐高温、抗水解、韧性好;同时也带来加工上的特点:加工温度区间高、熔体黏度偏高、对水分极其敏感、成型后容易蓄积残余应力,这也是 PPSU 聚亚苯基砜加工工艺管控的核心出发点。市面上 PPSU 原料分为原生透明级、玻纤增强改性级、矿物填充级等不同牌号,用途差异很大,薄壁透明件、厚壁支撑件、高强度结构件对参数微调要求不同,但基础加工逻辑是相通的。
原料干燥是 PPSU 加工第一道,也是最不能省略的工序,也是绝大多数不良的源头。PPSU 颗粒具备吸湿性,在自然环境存放会缓慢吸收空气中水汽,含水率超标之后,高温熔融时水汽汽化,直接形成气泡、银丝、银纹,严重时还会造成材料水解降解,冲击韧性大幅下降,成品后期容易开裂。常规要求干燥之后含水率控制在 0.02% 以内。标准干燥条件:热风循环烘箱,温度 140℃,干燥时长 4~6 小时;如果是受潮比较严重、开封久的 PPSU 塑胶,建议延长至 8 小时。干燥层厚度不宜超过 30mm,保证热风流通均匀,避免局部干燥不透。不建议使用普通料斗干燥机短时间烘干,料斗干燥仅适合干燥后原料的保温维持,不能作为主干燥工序。干燥完成后的 PPSU 原料,尽量在 2 小时内上机使用,长时间暴露在空气中会再次回潮。
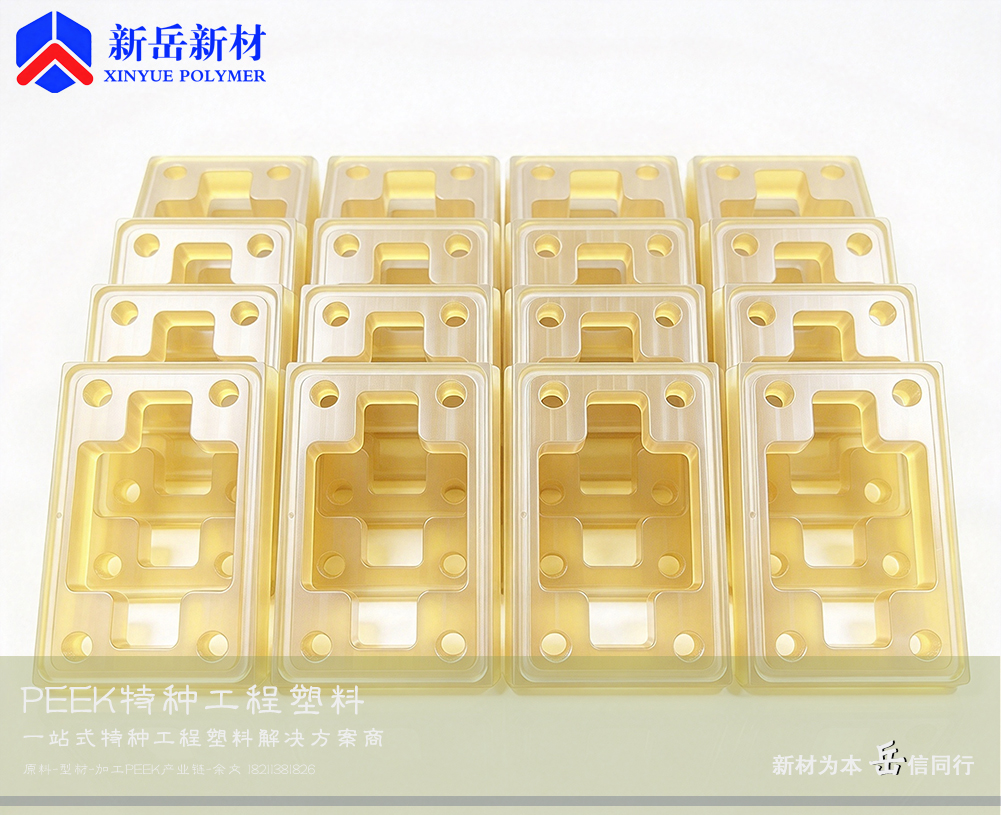
接下来是整套注塑成型核心工艺参数,适配绝大多数 PPSU 树脂原料。料筒温度分段设置,从料斗到射嘴依次升温:料筒后段 290~310℃,料筒中段 310~330℃,料筒前段 320~340℃,射嘴温度 325~340℃。这里需要注意,改性增强型 PPSU 塑料可以取区间上限,透明原生 PPSU 材料尽量不要超过 340℃,长时间超温会导致分子链降解,制品发黄、韧性衰减。螺杆转速控制在 50~100r/min,螺杆转速不宜过高,高速剪切会产生大量剪切热,造成熔体局部过热降解。背压设置 0.8~1.5MPa,合适背压能够让 PPSU 颗粒充分熔融塑化,熔体均匀稳定,减少气泡;背压过低塑化不均,背压太高容易过度剪切升温。
模具温度是 PPSU 聚亚苯基砜加工工艺里非常关键的一环,很多工程师习惯低温模具,这是常见误区。PPSU 塑料模温建议控制在 130~160℃。较高的模具温度,能够降低熔体冷却速度,减少塑件内部残余应力,提升熔体流动性,改善熔接痕强度,降低后期应力开裂风险。如果模温过低,熔体快速冷却冻结,分子链来不及松弛,制品内部积蓄大量应力,哪怕外观看着合格,后续灭菌、冷热冲击、受力之后就会开裂。薄壁透明件优先选用偏高模温,厚壁产品可以适当下调,但不建议低于 120℃。
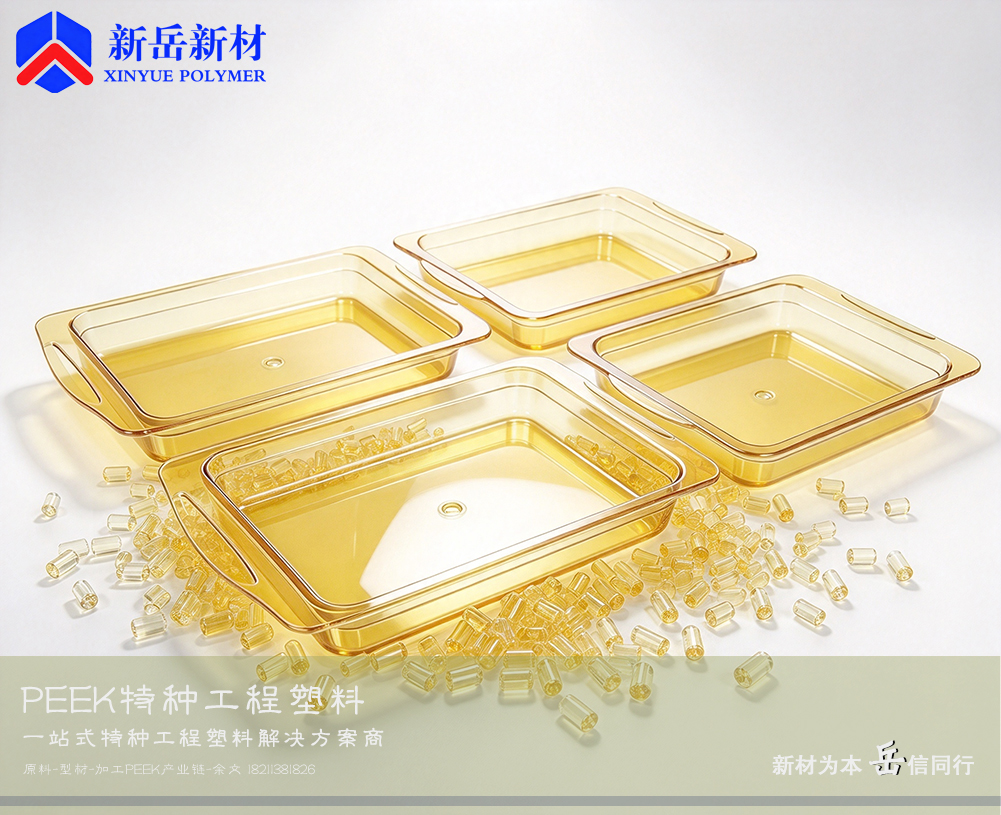
射速、保压、冷却时间参数同样需要匹配结构。PPSU 熔体黏度偏高,充模阻力大,薄壁件采用中高速射速,保证顺利充模;厚壁件、外观件采用中低速射速,避免高速剪切热、困气烧焦。保压压力一般为注塑压力的 60%~80%,保压时间根据产品壁厚调整,壁厚每增加 1mm,保压时间适当延长,用来补偿冷却收缩,稳定尺寸。PPSU 材质成型收缩率偏低,原生 PPSU 收缩率大约 0.7%,玻纤改性牌号收缩更低,模具设计阶段就要结合这个收缩数据预留余量。冷却时间由产品壁厚决定,PPSU 导热速率一般,厚壁件冷却时间要充足,防止脱模变形。
除了参数设置,日常生产中的加工注意事项同样重要。首先是机台清洁,在切换 PPSU 塑胶之前,需要清理料筒,优先用 PC 或者专用清洗料清洗螺杆,避免其他低温塑料残留碳化,造成黑点杂质,破坏透明 PPSU 材料外观。生产中途停机,如果停机时间超过 15 分钟,需要把料筒温度降低至 280℃保温,防止 PPSU 原料长时间高温滞留降解;长时间停机,必须清空料筒,做好清理。
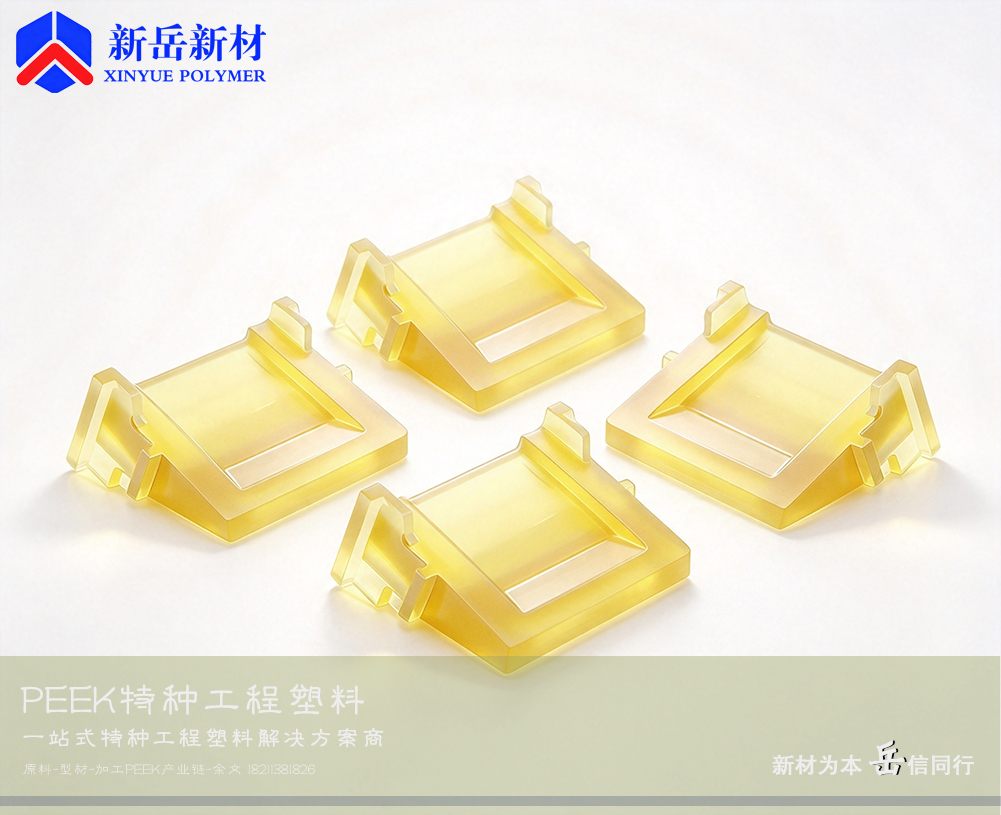
脱模环节,PPSU 塑料本身刚性高、韧性好,但不建议大量使用脱模剂,尤其是透明医疗、食品用途的 PPSU 应用产品,脱模剂会附着在表面,影响透明度、析出污染,有合规风险。优先依靠模具抛光、合理拔模斜度实现顺利脱模,模具型腔表面抛光等级建议达到镜面或者高光,减少表面划痕。
成型后的退火去应力处理,是提升 PPSU 塑件稳定性的加分工序,对于需要反复灭菌、受力的产品尤为推荐。退火工艺:烘箱 160℃,保温 2~4 小时,之后缓慢随炉降温,通过退火释放成型残余应力,大幅降低制品后期开裂概率,稳定尺寸,这个步骤在医疗类 PPSU 用途产品上被广泛采用。
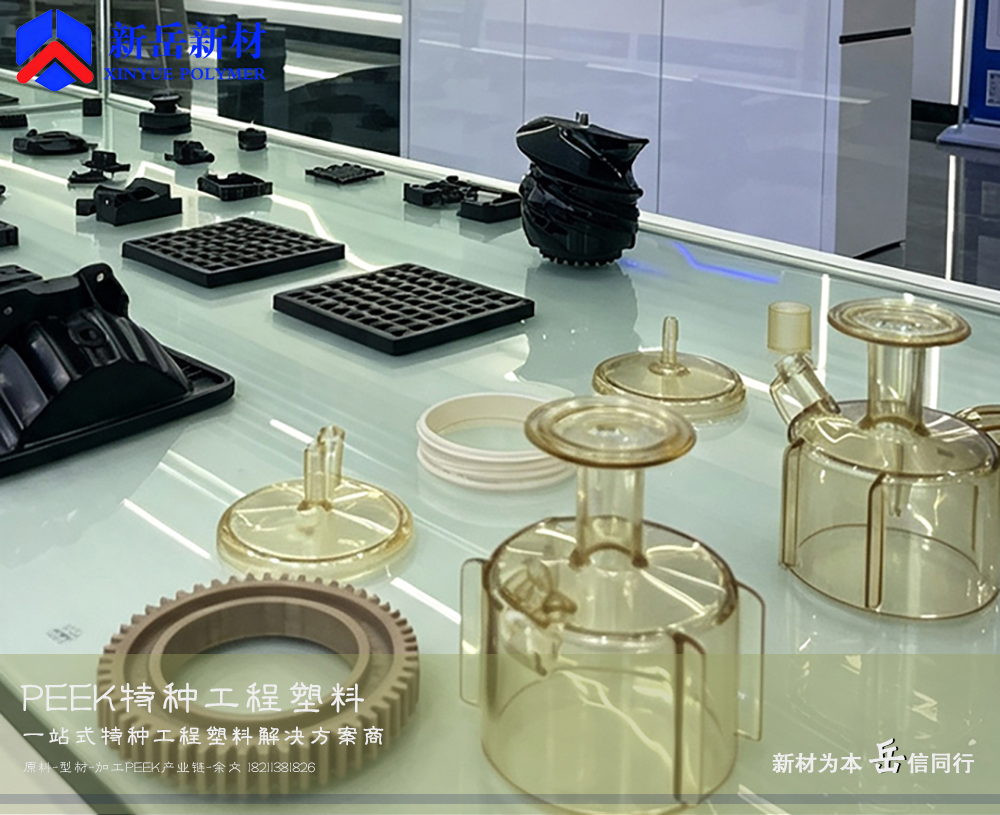
在量产过程中,还要学会识别常见缺陷对应的调整方向。出现银丝气泡,优先复查干燥是否到位;制品熔接痕位置容易断裂,适当提高模温、提升熔接位置排气;产品发黄,检查料筒温度是否过高、原料是否在料筒滞留太久;脱模后翘曲变形,排查冷却是否均匀、保压参数、模温是否左右不均。惠州市新岳新材料科技有限公司在对接客户试模时,会根据客户产品结构、壁厚、牌号,对这套基础参数做针对性微调,不会直接照搬通用参数,比如高流动 PPSU 颗粒可以适当降低加工温度,玻纤增强 PPSU 塑胶需要提升螺杆耐磨等级,做好模具耐磨防护。
很多客户会混淆不同材质加工差异,PEEK、PSU、PPSU 虽然同属砜类、高温特种塑料,但加工窗口完全不一样,不能直接套用其他塑料的工艺。PPSU 聚亚苯基砜加工工艺,核心逻辑就是控水分、控温度、控应力。稳定的原料是基础,规范的工艺是保障。惠州市新岳新材料科技有限公司供应的 PPSU 原料,每一批次附带检测报告,标注熔体流动速率、含水率、力学指标,方便工程师匹配工艺。不管客户是初次试模的新品,还是长期量产稳定生产,都可以获得配套工艺指导,从原料干燥、机台调试、缺陷解决到退火处理,全流程提供技术支撑。
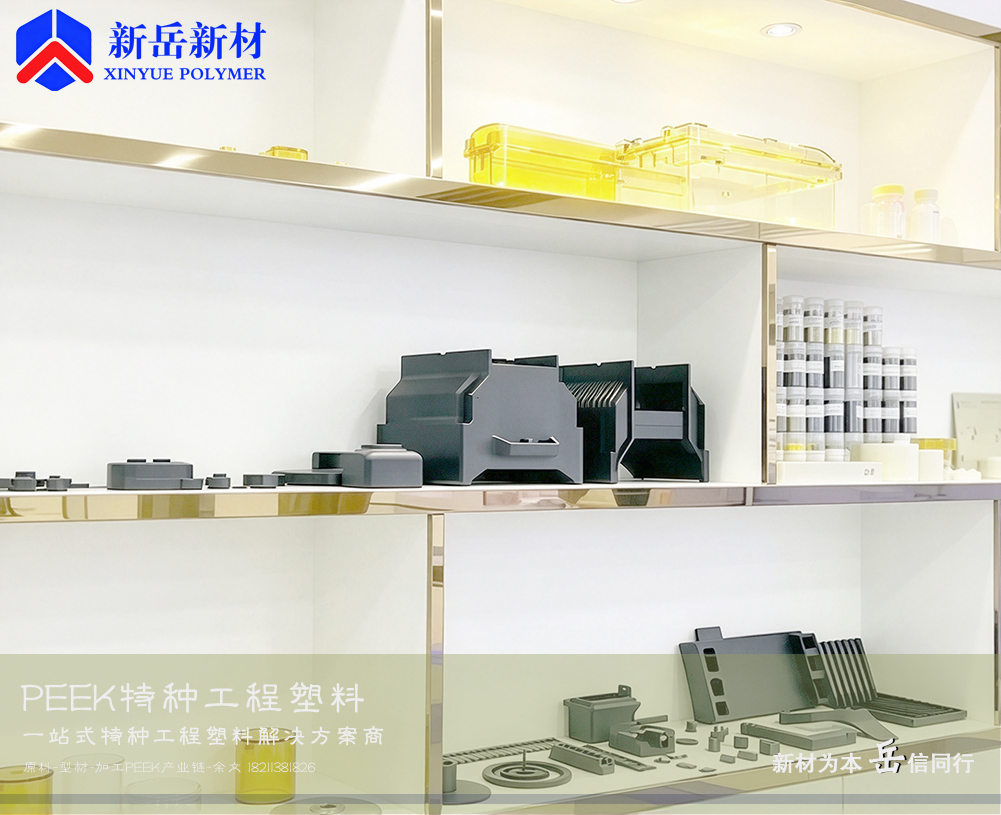
随着特种塑料国产化持续推进,PPSU 应用场景不断拓展,越来越多工厂开始自主生产 PPSU 塑料件。想要发挥 PPSU 材料本身优良的材质性能,不能只看重原料采购,更要吃透 PPSU 聚亚苯基砜加工工艺。一套标准工艺参数是基准,而根据产品结构、用途、PPSU 牌号灵活微调,才是稳定量产的关键。惠州市新岳新材料科技有限公司持续深耕 PPSU 塑胶领域,兼顾 PPSU 原料供应与成型技术服务,帮助广大注塑厂商避开加工误区,用好 PPSU 颗粒,稳定生产外观合格、尺寸精准、力学性能达标的 PPSU 塑件,在医疗、食品、实验室等赛道,依托稳定的成型品质打造产品竞争力。


