
PPSU精密结构件加工后易走样变形,蠕变与残余应力是主要诱因,分享PPSU聚亚苯基砜加工工艺管控方案
在特种工程塑料精密制造领域,PPSU 材料凭借耐水解、耐高温、耐反复灭菌、低烟无毒等优异特质,成为医疗精密接头、流体阀座、精密仪器内衬、食品设备精密组件的优选塑料,大量 PPSU 应用场景对零件公差要求严苛,很多产品公差控制在 0.02mm 级别。但很多加工厂反馈一个共性难题:刚刚注塑或者 CNC 精加工完成的 PPSU 精密结构件,首检尺寸全部合格,存放数小时、几天,或是投入高温承压工况使用之后,零件慢慢翘曲、孔径偏移、平面度超差,也就是行业常说的后期走样变形。
很多人误以为 PPSU 塑胶本身尺寸稳定性很高,出现变形是原料品质问题,实际上,这和 PPSU 塑料的蠕变特性、成型残余应力、材质结构息息相关。惠州市新岳新材料科技有限公司长期供应稳定批次的 PPSU 颗粒、PPSU 原料,持续落地 PPSU 聚亚苯基砜加工工艺优化,结合大量精密件量产案例,拆解 PPSU 精密件蠕变变形的底层原因,同时系统讲解可落地的蠕变管控手段。
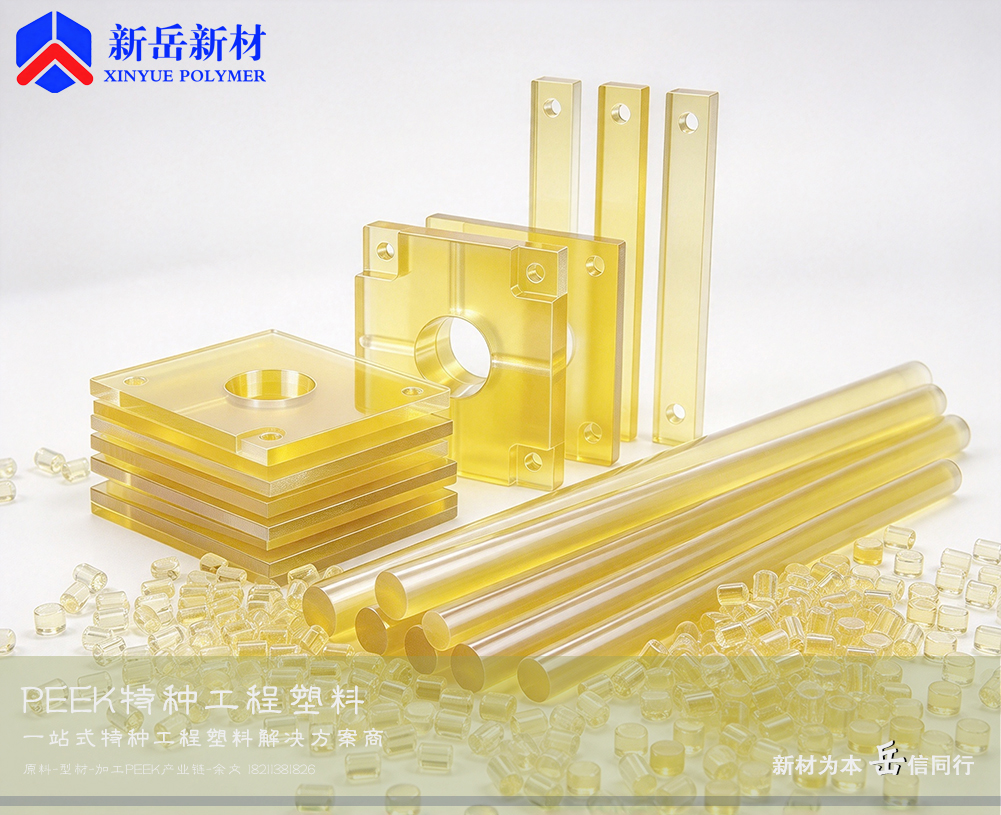
首先我们要理清两个核心概念:残余应力释放变形、蠕变变形,二者经常叠加在一起,共同造成 PPSU 精密件后期尺寸失控。PPSU 属于无定形特种塑料,从材质结构来看,分子主链带有刚性砜基与苯环,本身抗蠕变能力已经优于 PC、普通 ABS 等通用工程塑料,但它依然属于热塑性材料,不存在绝对零蠕变的塑料。在 PPSU 原料熔融成型阶段,熔体在高压下进入型腔,分子链顺着流动方向发生取向,模具冷却速度如果过快,取向的高分子链来不及松弛复位,直接被低温固化冻结,在制品内部锁住大量残余应力,此时零件外观、尺寸暂时稳定,应力处于内部平衡状态。一旦环境温度升高、零件受到持续装配压力、介质压力,平衡被打破,被冻结的分子链慢慢回弹松弛,应力逐步释放,零件就出现翘曲、扭曲、尺寸收缩偏移,也就是静置后缓慢变形。
而蠕变,则是在恒定外力持续作用下,高分子链随时间缓慢滑移、产生不可逆形变的现象。即便成型残余应力已经通过退火处理消除,只要 PPSU 材料长期承受持续载荷,尤其在温度靠近玻璃化转变温度的工况下,蠕变形变依然会持续累积。很多精密结构件需要长期锁紧装配、承受介质压力,即便载荷不大,长期累积的蠕变也会造成配合间隙变化、密封失效。密度也是一个参考指标,纯 PPSU 颗粒密度均匀,分子链自由度更高;玻纤增强牌号刚性提升,蠕变会明显改善,但脆性上升,要结合用途取舍。
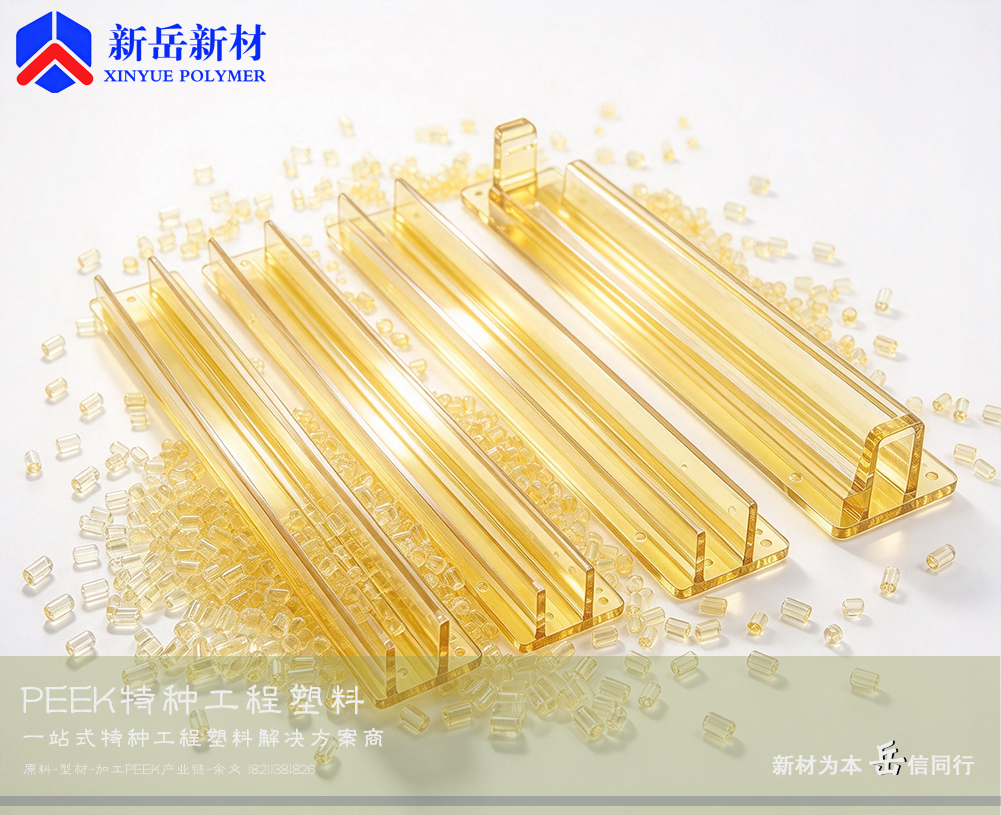
很多工厂在加工 PPSU 塑料精密件时,只关注脱模瞬间尺寸,忽略应力冻结与蠕变风险,工艺上存在多处误区。模具温度偏低是最常见诱因,不少加工厂商沿用普通塑料的成型思路,模温控制在 120℃以内,PPSU 熔体快速冷却,表层和芯层温差巨大,内外收缩不一致,应力堆积严重。其次保压压力过高、保压时间过长,会进一步压缩熔体,让内部积蓄更高的取向应力;浇口位置不合理、壁厚厚薄不均,熔体流动速度差异大,分子取向不一致,制品各个方向收缩、蠕变速率不一样,变形会更加明显。CNC 机加工的 PPSU 型材件同样存在这个问题,挤出成型的 PPSU 板材、棒材本身自带挤出残余应力,切削加工去掉一侧材料之后,原有应力平衡被打破,加工完成之后缓慢回弹变形。
想要控制 PPSU 材料加工蠕变,减少精密件后期走样,需要从原料选型、前期结构设计、成型工艺、后处理退火、工况匹配五个维度同步管控,单一调整参数很难根治问题。惠州市新岳新材料科技有限公司在给客户配套 PPSU 原料、PPSU 颗粒的时候,会优先结合用途、受力方式、工作温度,协助客户做好前期选型。如果是长期承压、高温工况的精密结构件,优先选用低蠕变牌号,或者玻纤增强改性 PPSU 塑胶,依靠刚性填料约束分子链滑移,降低蠕变量;如果是透明、不允许增韧填充的精密件,则只能依靠成型工艺与退火补偿,提前预留蠕变余量。
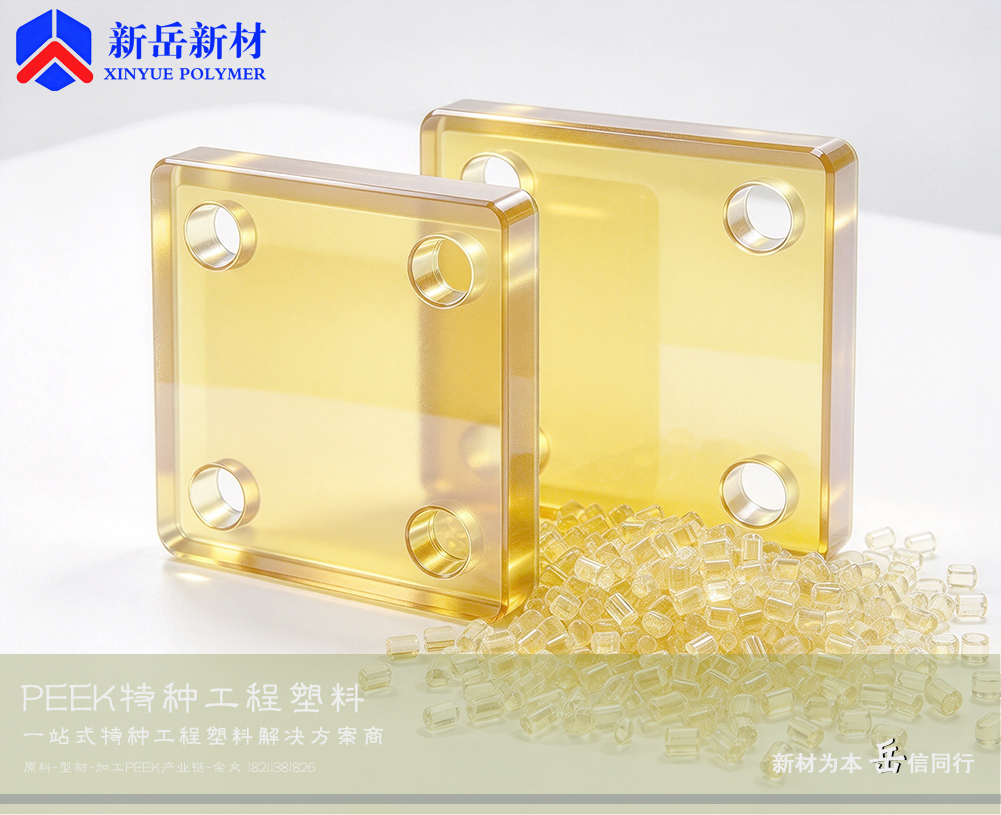
结构设计阶段是防控蠕变变形的第一道关口,设计 PPSU 精密结构件,尽量做到壁厚均匀,避免局部厚壁、尖角、厚薄突变,尖角位置极易应力集中,加速蠕变开裂;长期承压位置,合理增大受力面积,降低单位面积应力,从源头减少蠕变驱动力。卡扣、密封结构不要设计过高的持续预紧力,很多设计师照搬金属件的装配思路,过大的锁紧力会让 PPSU 塑料长期处于高应力状态,短时间内就出现蠕变松弛,密封失效。
成型工艺优化是 PPSU 聚亚苯基砜加工工艺的核心环节。PPSU 原料加工前必须充分干燥,水分会造成熔体水解,分子链断裂,材料力学下降、蠕变加剧;模具温度建议稳定控制在 150-180℃区间,采用油式模温机均匀控温,缩小制品表层与芯层冷却温差,让分子链有充足时间松弛,降低成型内应力。注射速度平缓,避免高剪切造成过度分子取向;保压压力适度下调,采用分段保压,减少锁入应力;冷却时间充足,保证制品脱模温度不能过高,避免脱模后持续收缩变形。对于挤出棒材、板材二次 CNC 加工的零件,原料型材建议先做预热退火,释放挤出应力之后再上机切削,减少加工后回弹。

退火后处理是管控 PPSU 蠕变变形最高效的手段之一。退火工艺的原理,就是在低于玻璃化转变温度的恒温环境下,给高分子链提供缓慢运动的条件,逐步释放成型残余应力,让分子链提前完成松弛,把变形在退火阶段提前释放完毕,客户使用阶段尺寸就会稳定很多。退火温度、保温时长需要严格匹配 PPSU 材料特性,温度过高零件直接形变,温度过低应力释放效果微弱。退火完成之后,零件需要缓慢随炉降温,禁止快速风冷,否则会再次产生新的应力。对于公差要求极高的零件,建议退火完成之后再做二次精修,而不是成型后直接精加工。
当然,退火只能消除成型残余应力,无法完全杜绝工况蠕变。如果产品长期高温、持续承压,材料本身的蠕变依然会缓慢累积,这时要在图纸公差中预留蠕变补偿量,或者更换抗蠕变等级更高的 PPSU 塑胶牌号。同时,批次稳定性非常关键,不同批次 PPSU 颗粒分子量分布差异,也会带来蠕变性能波动,惠州市新岳新材料科技有限公司供货的 PPSU 原料,批次指标稳定,配套提供成型参数参考、退火工艺指导,配合客户做 DOE 工艺验证,锁定稳定生产窗口。
综合来看,PPSU 精密结构件后期走样变形,是残余应力释放与高分子蠕变叠加的结果,属于无定形塑料本身材质结构带来的固有特性,不是原料质量缺陷。想要稳定尺寸,不能只依靠后期修模,要从 PPSU 应用场景评估、材料选型、结构设计、成型参数、退火处理形成完整管控链条。很多客户前期只看重 PPSU 塑料耐高温、耐灭菌的优势,低估蠕变带来的长期尺寸风险,等到量产阶段批量出现变形报废,损失巨大。
惠州市新岳新材料科技有限公司持续深耕 PPSU 材料赛道,为医疗、流体自控、精密设备、食品装备行业客户提供高品质 PPSU 原料、PPSU 颗粒,依托成熟的 PPSU 聚亚苯基砜加工工艺服务,提前识别蠕变风险,给客户提供材料选型、工艺调试、缺陷整改一体化支持,帮助客户做出尺寸稳定、长期可靠的 PPSU 精密制品,降低试错成本,稳定量产良率。


