
PPSU板材CNC 加工变形隐患解析,挤出取向造成纵横收缩差,透明件应力纹突出,注塑机加工各有适用优势
在 PPSU 材料的精密加工领域,一直流传一个很普遍的看法:相较于注塑成型,PPSU 板材经过 CNC 机加工得到的零件尺寸更稳定、品质更可控。不少结构工程师、加工厂优先选择采购 PPSU 塑胶板材,直接铣削成型,避开注塑开模成本,尤其小批量、异形、透明医疗配件、流体阀座、检测工装等 PPSU 应用场景,板材机加工成为很多人的首选方案。但大量试样和量产反馈打破了这个固有认知:如果挤出环节工艺管控不当,PPSU 板材内部分子链会形成强烈的单向取向,纵向和横向收缩率差距明显,透明件在灯光下可见成片应力纹,加工完成之后随温度变化、灭菌循环持续翘曲变形,稳定性远不如合格的注塑件。
惠州市新岳新材料科技有限公司长期供应 PPSU 原料、PPSU 颗粒,持续跟进 PPSU 聚亚苯基砜加工工艺,结合材质结构、挤出成型机理、注塑成型特点,客观对比板材机加工与注塑成型各自优势、短板、适用边界,帮大家跳出 “板材一定更稳” 的选型误区,根据产品用途选择合适的成型路线。
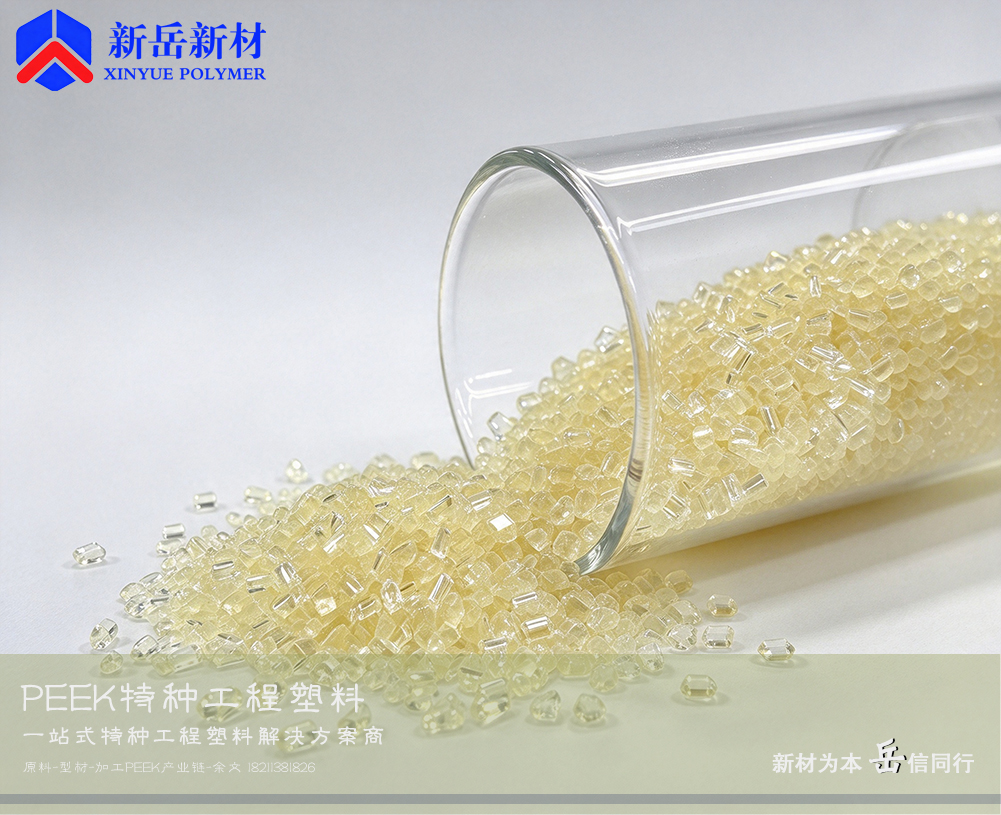
想要理解 PPSU 板材为什么会出现纵横收缩差异,首先要从挤出成型的流动特点说起。PPSU 属于无定形特种工程塑料,PPSU 原料经过挤出机螺杆熔融塑化之后,通过扁平模头挤出,再经过牵引辊牵引、冷却定型形成板材。熔体在模口流出之后,在牵引拉力作用下,高分子链沿着挤出前进方向,也就是纵向被持续拉伸、定向排列;而垂直于挤出方向的横向,没有同等力度的拉伸约束,分子链排布相对松散。这种单向取向,就是板材各向异性的源头。当冷却定型速度过快,表层快速凝固,已经取向的分子链被直接冻结在板材内部,没有充足时间松弛回位,板材内部蓄积大量取向应力。
后续无论是静置、受热,还是进行蒸汽灭菌,分子链会发生松弛回弹,纵向、横向的收缩量不一样,也就是纵横收缩差异。收缩差越大,板材越容易出现板面翘曲、边角扭曲;对于透明 PPSU 塑料板材,取向应力会改变光线折射路径,肉眼直接观察到明暗相间的应力纹,也就是行业常说的彩虹纹,不仅影响外观,在蒸汽灭菌、冷热交替工况下,应力集中位置还会优先出现应力开裂。密度也可以作为辅助参考,同牌号 PPSU 颗粒,挤出板材密度整体稳定,但不同牵引速度、冷却节奏生产的板材,内部密实度、取向度不一样,即便密度数值接近,收缩、应力表现也天差地别。
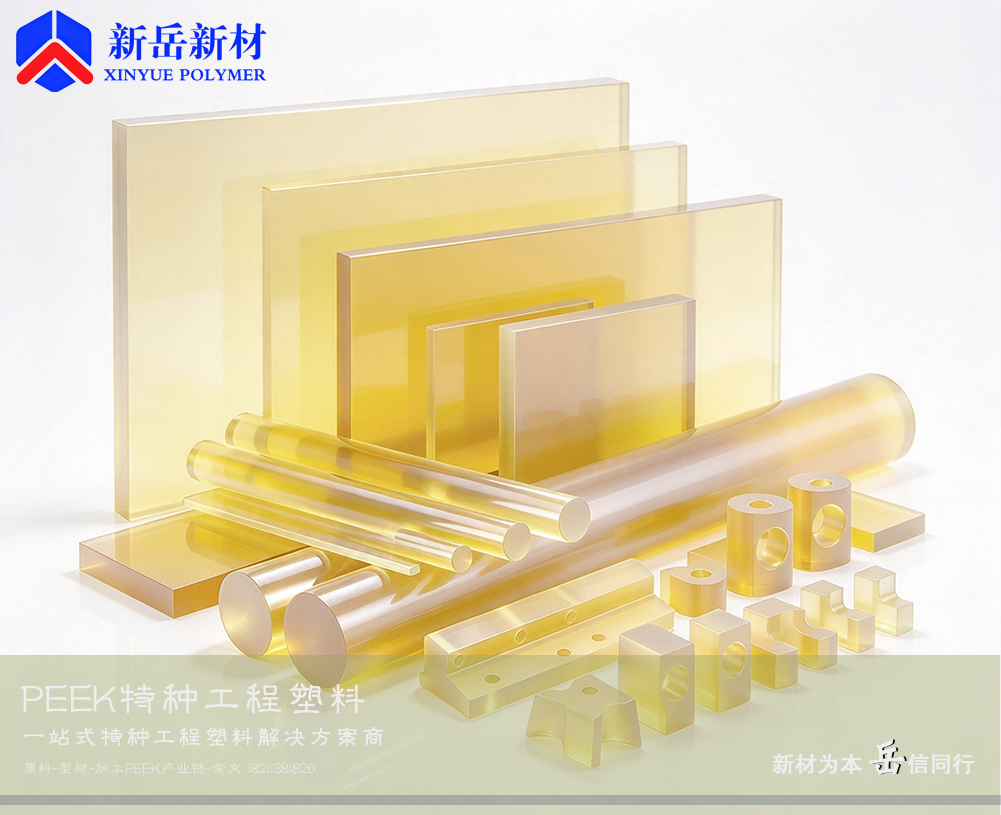
很多客户采购 PPSU 板材时,只看外观平整、没有气泡,忽略板材内部取向与残余应力,拿到板材直接上机 CNC 精加工。在完整板材状态下,各个方向应力相互拉扯抵消,板面看起来平整;当 CNC 切削去除一部分材料,原本的应力平衡被打破,残余应力逐步释放,零件就慢慢发生变形。切削量越大、零件越薄,变形越明显;经过蒸汽灭菌之后,温度升高激活分子链运动,变形会进一步放大。这就是很多工厂遇到的难题:板材来料平整,CNC 加工出来首件尺寸合格,放一段时间或者灭菌一次,尺寸就超差、平面度报废。
但我们不能全盘否定 PPSU 板材机加工方案,它本身具备不可替代的优势。板材挤出不需要开注塑模具,小批量研发、打样、非标工装、结构复杂且产量极低的零件,用板材 CNC 加工,交付周期短、前期投入低,灵活性更强。板材可以制作大尺寸、薄壁大平面零件,这类大件受注塑充模、流道限制,注塑很难实现。只要挤出工艺严格管控,采用低速均匀牵引、梯度缓慢冷却,搭配挤出后退火去应力,控制分子取向程度,降低纵横收缩差值,同时板材出厂前预先退火,释放大部分残余应力,合格的 PPSU 板材机加工件,同样可以做到长期尺寸稳定,应力纹轻微,满足精密使用要求。简单来说,板材稳不稳,核心不在于 “板材” 这个形式,而在于挤出整条产线的工艺管控水平。
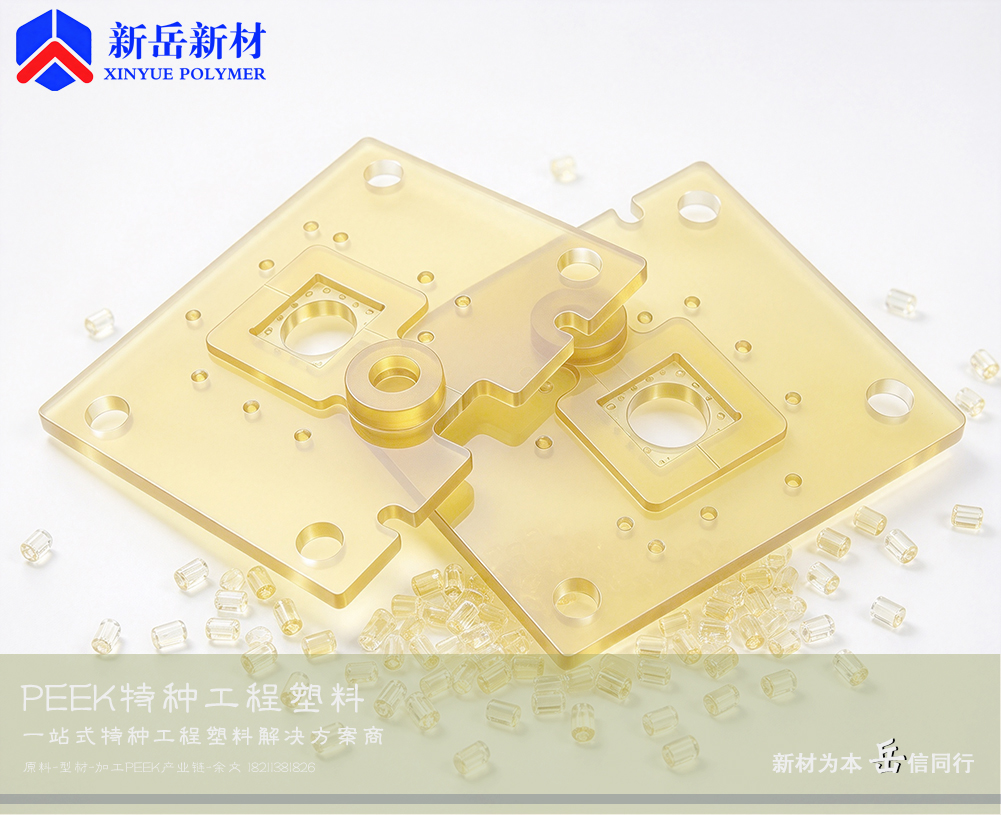
与之相对,注塑成型的 PPSU 塑料零件,也有自身的优缺点。注塑熔体在模腔内部多向流动,分子取向分布相对复杂,浇口位置、注射速度、保压、模温都会改变取向状态。优秀的 PPSU 聚亚苯基砜加工工艺,会采用高模温、平缓注射、合理保压,让分子链在冷却过程中充分松弛,把制品的各向收缩差异控制在很小范围,应力均匀。大批量标准化产品,注塑一致性优势突出,每一件产品的收缩、力学、透光性能重复性好,适合医疗耗材、母婴配件、咖啡机涉水零件这类大批量 PPSU 应用。但注塑的短板同样突出:开模成本高,改款周期长,复杂薄壁、大尺寸结构充模难度大,容易出现短射、熔接痕、局部应力集中,模具设计不合理的注塑件,同样会出现后期变形、开裂。
惠州市新岳新材料科技有限公司在对接客户选型时,经常遇到两种极端误区:一部分客户盲目迷信板材机加工,认为避开注塑调机就不会变形,忽略挤出取向带来的各向异性风险;另一部分客户一味选择注塑,忽略项目处于研发阶段、产量很小,开模成本过高、试错周期长。实际上,注塑成型和板材机加工,二者没有绝对的优劣,只是适配不同工况与产量。

我们可以清晰划分适用场景:小批量、非标定制、研发打样、大尺寸异形件,优先考虑 PPSU 板材机加工,但是必须要求板材供应商提供梯度冷却、充分退火的低应力板材,拿到板材之后,有条件的企业可以二次退火,再进行 CNC 加工,切削过程控制切削热、减少单向大余量切削,降低加工后回弹变形风险;大批量、标准化产品、需要极高批次一致性、公差严苛的量产零件,优先选用注塑成型,依托成熟的 PPSU 聚亚苯基砜加工工艺,锁定成型窗口,稳定每一件制品的取向与应力状态。
同时,透明件的选型要格外谨慎。透明 PPSU 塑胶对应力纹非常敏感,高取向的挤出板材,哪怕外观看着干净,经过蒸汽灭菌之后应力纹会明显加重,透光均匀性下降,这类透明精密件,如果产量允许,优先选择高模温、慢充模的注塑工艺;如果必须使用板材加工透明件,一定要选用低牵引、慢冷却、充分退火的高品质挤出板材,降低分子单向取向。
原料本身的稳定性,也是基础前提。不管是挤出板材还是注塑成型,都需要品质稳定的 PPSU 原料、PPSU 颗粒,分子量分布均匀,挥发分、水分控制达标。如果原料批次波动大,熔体流动性不稳定,挤出时牵引阻力忽大忽小,板材取向程度波动;注塑时充模不稳定,制品应力波动,两种成型方式都会出现品质失控。惠州市新岳新材料科技有限公司供应的 PPSU 塑胶,同时适配挤出板材、注塑成型两种工艺,可根据客户需求,推荐适配挤出级或者注塑级牌号,同时提供工艺参考,指导板材挤出的牵引速度、冷却辊温、退火参数,以及注塑成型的干燥、模温、保压方案。
还有一个容易被忽略的点:即便板材、注塑件都做好应力管控,PPSU 材料本身属于无定形塑料,长期高温承压工况下,依然存在蠕变风险,这是材质结构带来的固有属性,和成型方式无关,不能依靠换成板材机加工就解决蠕变变形问题。综合梳理,“PPSU 板材加工一定比注塑稳定” 是片面的经验误区。挤出工艺管控失当带来的单向分子取向,造成板材纵向、横向收缩差异巨大,透明件应力纹显现、加工后变形,是板材路线的典型风险;而注塑成型如果模具、工艺不合理,同样会产生集中应力与变形。板材机加工胜在灵活、适合小批量非标件;注塑成型胜在批量一致性好,适合标准化量产。二者各有优势,不存在谁全面碾压谁。
惠州市新岳新材料科技有限公司深耕特种工程塑料赛道,持续为医疗、食品装备、流体自控、精密仪器行业客户提供高品质 PPSU 材料、PPSU 颗粒、PPSU 原料,针对客户的产量、尺寸、公差、透明要求、灭菌工况,综合评估,推荐注塑成型或者挤出板材机加工路线,配套 PPSU 聚亚苯基砜加工工艺指导,提前识别取向应力、收缩差异、应力纹、蠕变变形等风险,帮助客户选对成型方案,减少试样报废,稳定量产良率,充分发挥 PPSU 塑胶耐高温、耐水解、高韧性的材料价值。


